


Guide de sélection d'un fabricant fiable de tubes en nickel : Tendances du salon TGTY Pipe and Wire Materials
Guide de l'acheteur : Comprendre la demande industrielle et les tendances des expositions
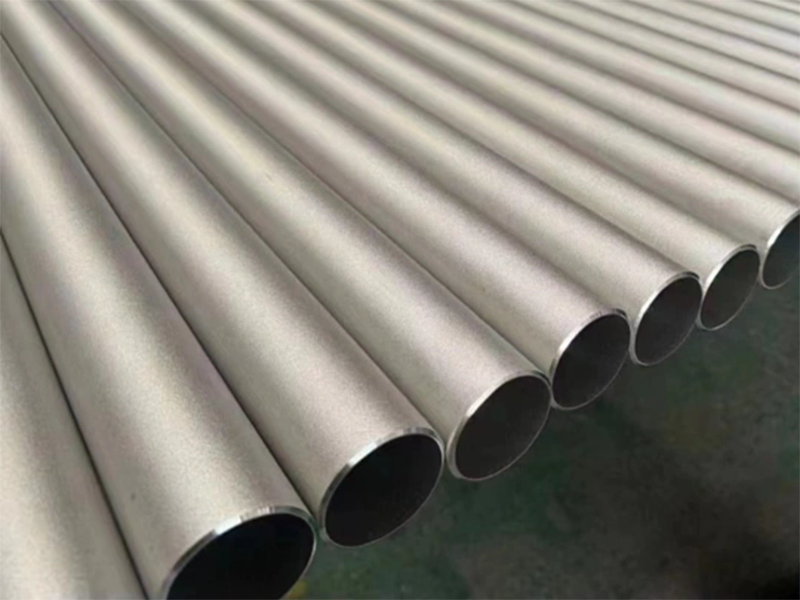
Sélectionner un Fabricant fiable de tuyaux en nickel sur le terrainCela exige une parfaite maîtrise des normes industrielles actuelles et des capacités de production technique. Les principaux salons professionnels consacrés aux matériaux pour tubes et fils métalliques mettent en lumière une demande croissante d'alliages de nickel haute performance capables de résister à des pressions extrêmes, à des produits chimiques hautement corrosifs et à de fortes variations thermiques. Des secteurs comme la chimie, le génie maritime, l'aérospatiale et la production d'énergie adoptent des spécifications rigoureuses qui ne tolèrent aucune défaillance des matériaux.
Les tendances observées lors des salons professionnels révèlent que les équipes d'ingénierie modernes n'évaluent plus les fournisseurs uniquement sur la base du coût initial. Désormais, les professionnels du secteur privilégient la vérification complète de la qualité, la précision d'exécution et la maîtrise de l'ensemble du processus. Les fabricants doivent démontrer une expertise à chaque étape de la production, de la fusion et du perçage des matières premières au laminage de précision et aux essais non destructifs. En tant que développeur reconnu dans le domaine de la métallurgie spécialisée, TGTY a adapté son cadre de fabrication à ces tendances en constante évolution, en introduisant des pratiques métallurgiques avancées et des boucles d'assurance qualité strictes pour répondre aux exigences industrielles complexes.
Contrôle des processus de fabrication et exécution technique
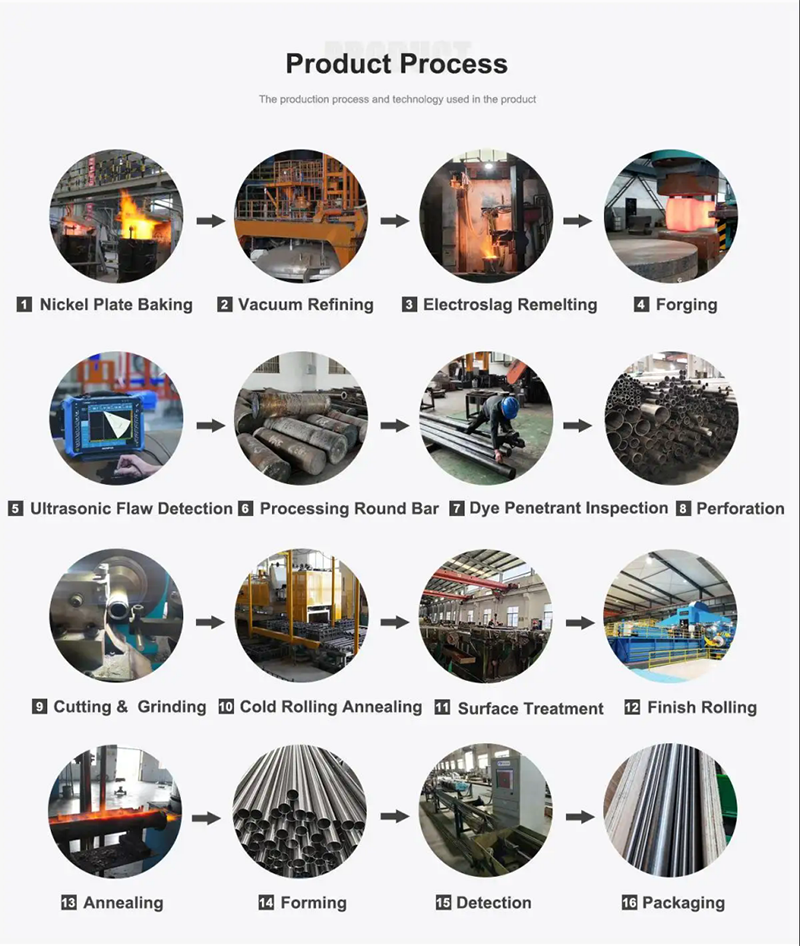
Pour garantir l'intégrité structurelle des tubes en nickel dans des conditions d'utilisation extrêmes, leur fabrication doit suivre un processus de production rigoureux et en plusieurs étapes. Ce processus intègre une gestion thermique précise, une surveillance mécanique continue et des contrôles analytiques complets à chaque étape.
| Scène | Phase du processus | Paramètres clés de qualité et techniques |
| 1 | Matières premières et fusion | Fusion double VIM + ESR ; contrôle strict du rapport des éléments (Ni, Cr, Mo, Cu) ; homogénéisation des billettes ou forgeage à chaud. |
| 2 | Traitement à chaud et perçage | Verrouillage strict des plages de température et des taux de déformation lors du perçage, de l'extrusion et du laminage transversal. |
| 3 | Traitement à froid et traitement thermique | Réduction contrôlée de la paroi de passage ; recuit intermédiaire ; traitement de mise en solution à 1065–1120°C avec trempe rapide à l'eau (±5°C). |
| 4 | Contrôle de précision et de surface | Surveillance automatisée en temps réel du diamètre extérieur, de l'épaisseur, de la rondeur et de la rectitude ; étalonnage de routine des matrices ; rectification individuelle des surfaces. |
| 5 | Essais non destructifs et physiques | Contrôle volumétrique par ultrasons ; contrôle de surface par courants de Foucault ; essais de pression hydrostatique/pneumatique ; essais de traction, d'évasement et de corrosion. |
| 6 | Traçabilité et livraison finale | Système d'identification « Un tuyau, un code » ; dossier documentaire complet (certificat de conformité mécanique, rapports CND, relevés thermiques) ; emballage conforme. |
I. Contrôle des sources : matières premières et opérations de fusion
La constance commence à l'échelle atomique. Pour les tubes en nickel pur, le contrôle chimique vise à maintenir les teneurs en éléments tels que le nickel, le carbone, le soufre et le phosphore dans des plages de spécifications très strictes. Pour les tubes en alliage à base de nickel, ce contrôle s'étend aux éléments d'alliage critiques, notamment le chrome, le molybdène et le cuivre.
Pour éviter la ségrégation des éléments et éliminer les impuretés microscopiques, on utilise une technologie de double fusion combinant la fusion par induction sous vide (VIM) et la refusion sous laitier électroconducteur (ESR). Après solidification, les billettes subissent une homogénéisation ou un forgeage à chaud afin de garantir des propriétés mécaniques isotropes dans toute la matrice du matériau avant d'entamer les étapes de formage primaires.
II. Verrouillage des procédés : Gestion des procédés et des traitements thermiques
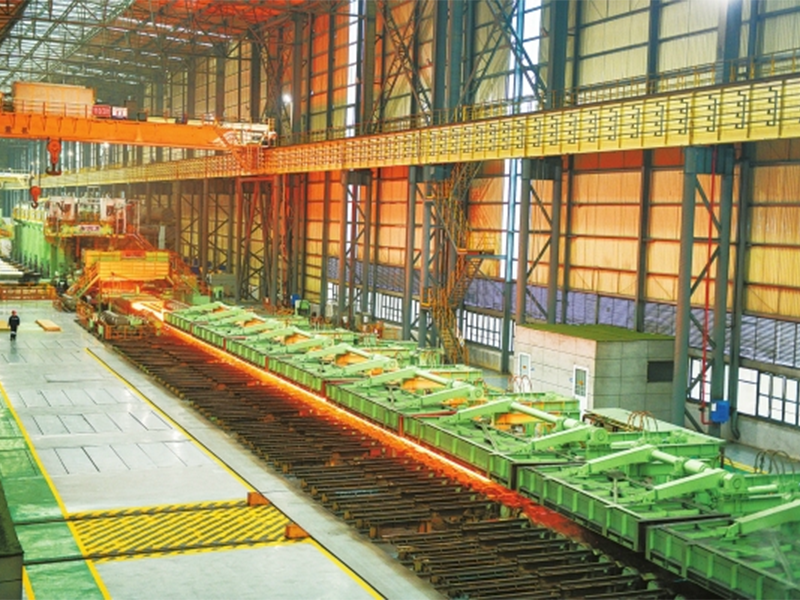
La transformation de billettes massives en tubes sans soudure de haute intégrité exige un contrôle rigoureux des paramètres lors du perçage à chaud, de l'extrusion et du laminage transversal. Les plages thermiques et les vitesses de déformation sont strictement contrôlées afin d'éviter toute déchirure interne ou microfissuration.
Lors des cycles de laminage ou d'étirage à froid suivants, la réduction d'épaisseur par passe est précisément contrôlée afin d'éviter l'apparition de contraintes résiduelles. Des recuits intermédiaires éliminent l'écrouissage, permettant au métal de retrouver sa ductilité. Pour optimiser les performances mécaniques, un traitement thermique de mise en solution est réalisé entre 1065 °C et 1120 °C, suivi d'une trempe rapide à l'eau. Le maintien d'une température uniforme à ±5 °C près garantit la dissolution complète des carbures et permet d'obtenir une structure granulaire austénitique homogène.
III. Boucle fermée de précision : intégrité dimensionnelle et de surface
La stabilité dimensionnelle influe directement sur la précision d'installation et les performances sur le terrain. Des systèmes de surveillance automatisés en ligne contrôlent en continu le diamètre extérieur, l'épaisseur de paroi, la circularité et la rectitude sur toute la longueur du tuyau. Les matrices de formage font l'objet de contrôles d'étalonnage réguliers afin d'éliminer l'usure des outils qui pourrait amplifier de légères déviations géométriques.
La qualité de surface est assurée par des contrôles individuels. Les surfaces intérieure et extérieure des tubes font l'objet d'un traitement manuel et mécanique, incluant le meulage et le polissage localisés, afin d'éliminer les chevauchements, les joints et les plis. L'élimination des irrégularités de surface avant la transformation finale permet de prévenir la propagation des fissures en service.
IV. Contrôle des limites : essais non destructifs et physiques
L'assurance qualité se conclut par des contrôles non destructifs (CND) et des vérifications destructives en laboratoire. Le contrôle par ultrasons analyse l'intégralité du volume de la paroi du tuyau afin de détecter les inclusions, les vides ou les défauts de fusion sous la surface. En complément, le contrôle par courants de Foucault inspecte la surface et les zones proches de la surface pour détecter les microfissures ou les microdéfauts.
L'étanchéité structurelle et la résistance à la pression sont confirmées par des essais de pression hydrostatique ou pneumatique. En laboratoire, les échantillons font l'objet d'évaluations mécaniques et métallurgiques, notamment des essais de résistance à la traction, d'aplatissement, d'évasement, de granulométrie et de corrosion intergranulaire, attestant de leur conformité aux normes internationales.
V. Support des données : Traçabilité et gestion de la livraison
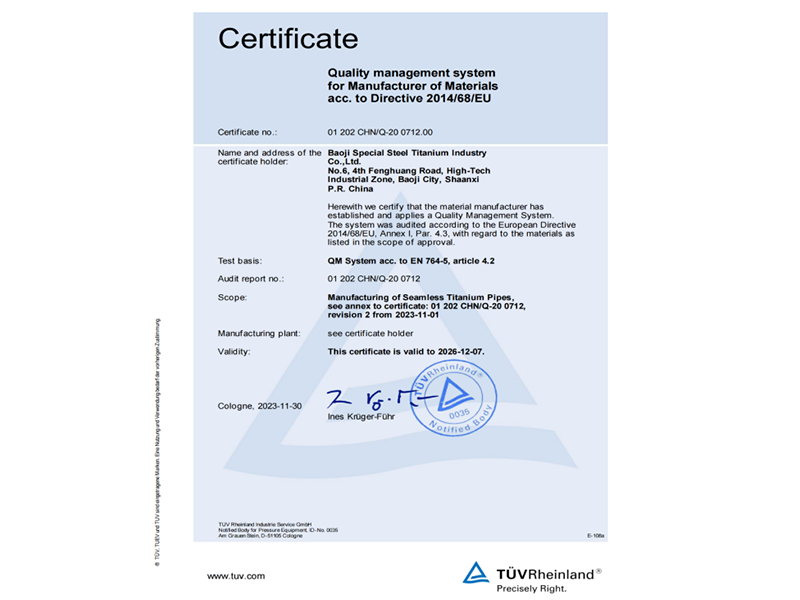
La vérification complète des produits exige une documentation transparente. Un code d'identification unique est attribué à chaque tuyau, établissant un lien numérique avec son numéro de coulée, son historique de fabrication et les rapports d'inspection. Ce système « Un tuyau, un code » garantit une traçabilité complète sur l'ensemble de la chaîne d'approvisionnement.
Les expéditions sont accompagnées de dossiers de documentation complets, incluant les certificats d'essai des matériaux (CEM), les graphiques de traitement thermique et les rapports d'examens non destructifs. Un emballage sécurisé et conforme garantit que tous les produits parviennent sur les chantiers en parfait état, répondant pleinement aux spécifications techniques et aux exigences contractuelles.
Applications d'ingénierie et mises en œuvre industrielles
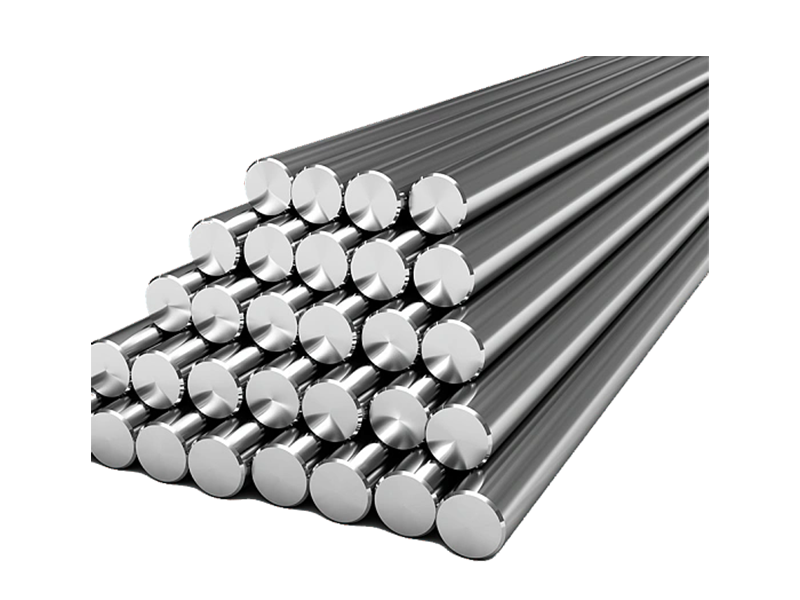
Les produits en alliage de nickel haute performance, fabriqués selon ces contrôles rigoureux, trouvent de nombreuses applications dans les environnements industriels critiques. Outre les systèmes de tuyauterie sans soudure, les profilés en alliage massif, tels que les barres de nickel de haute qualité, constituent des matières premières essentielles à la fabrication de tiges de vannes, de fixations haute résistance, d'arbres de pompes et de composants de fond de puits pour l'extraction pétrolière et gazière.
Qu’il s’agisse de systèmes de traitement d’eau de mer en mer, d’échangeurs de chaleur pour la production d’énergie ou d’installations de synthèse chimique exigeantes, la maîtrise des procédés standardisés garantit une durée de vie fiable. Grâce à l’intégration de technologies de fusion avancées, d’un contrôle thermique rigoureux, de méthodes de vérification non destructives et d’une traçabilité complète des données, l’ingénierie métallurgique moderne continue de répondre aux besoins évolutifs des industries mondiales critiques.
Pour obtenir des spécifications techniques détaillées, des catalogues de produits et des conseils d'ingénierie, veuillez consulter le site Web officiel :https://www.tgtiindustrial.com/